https://vkvideo.ru/video-227470780_456240867
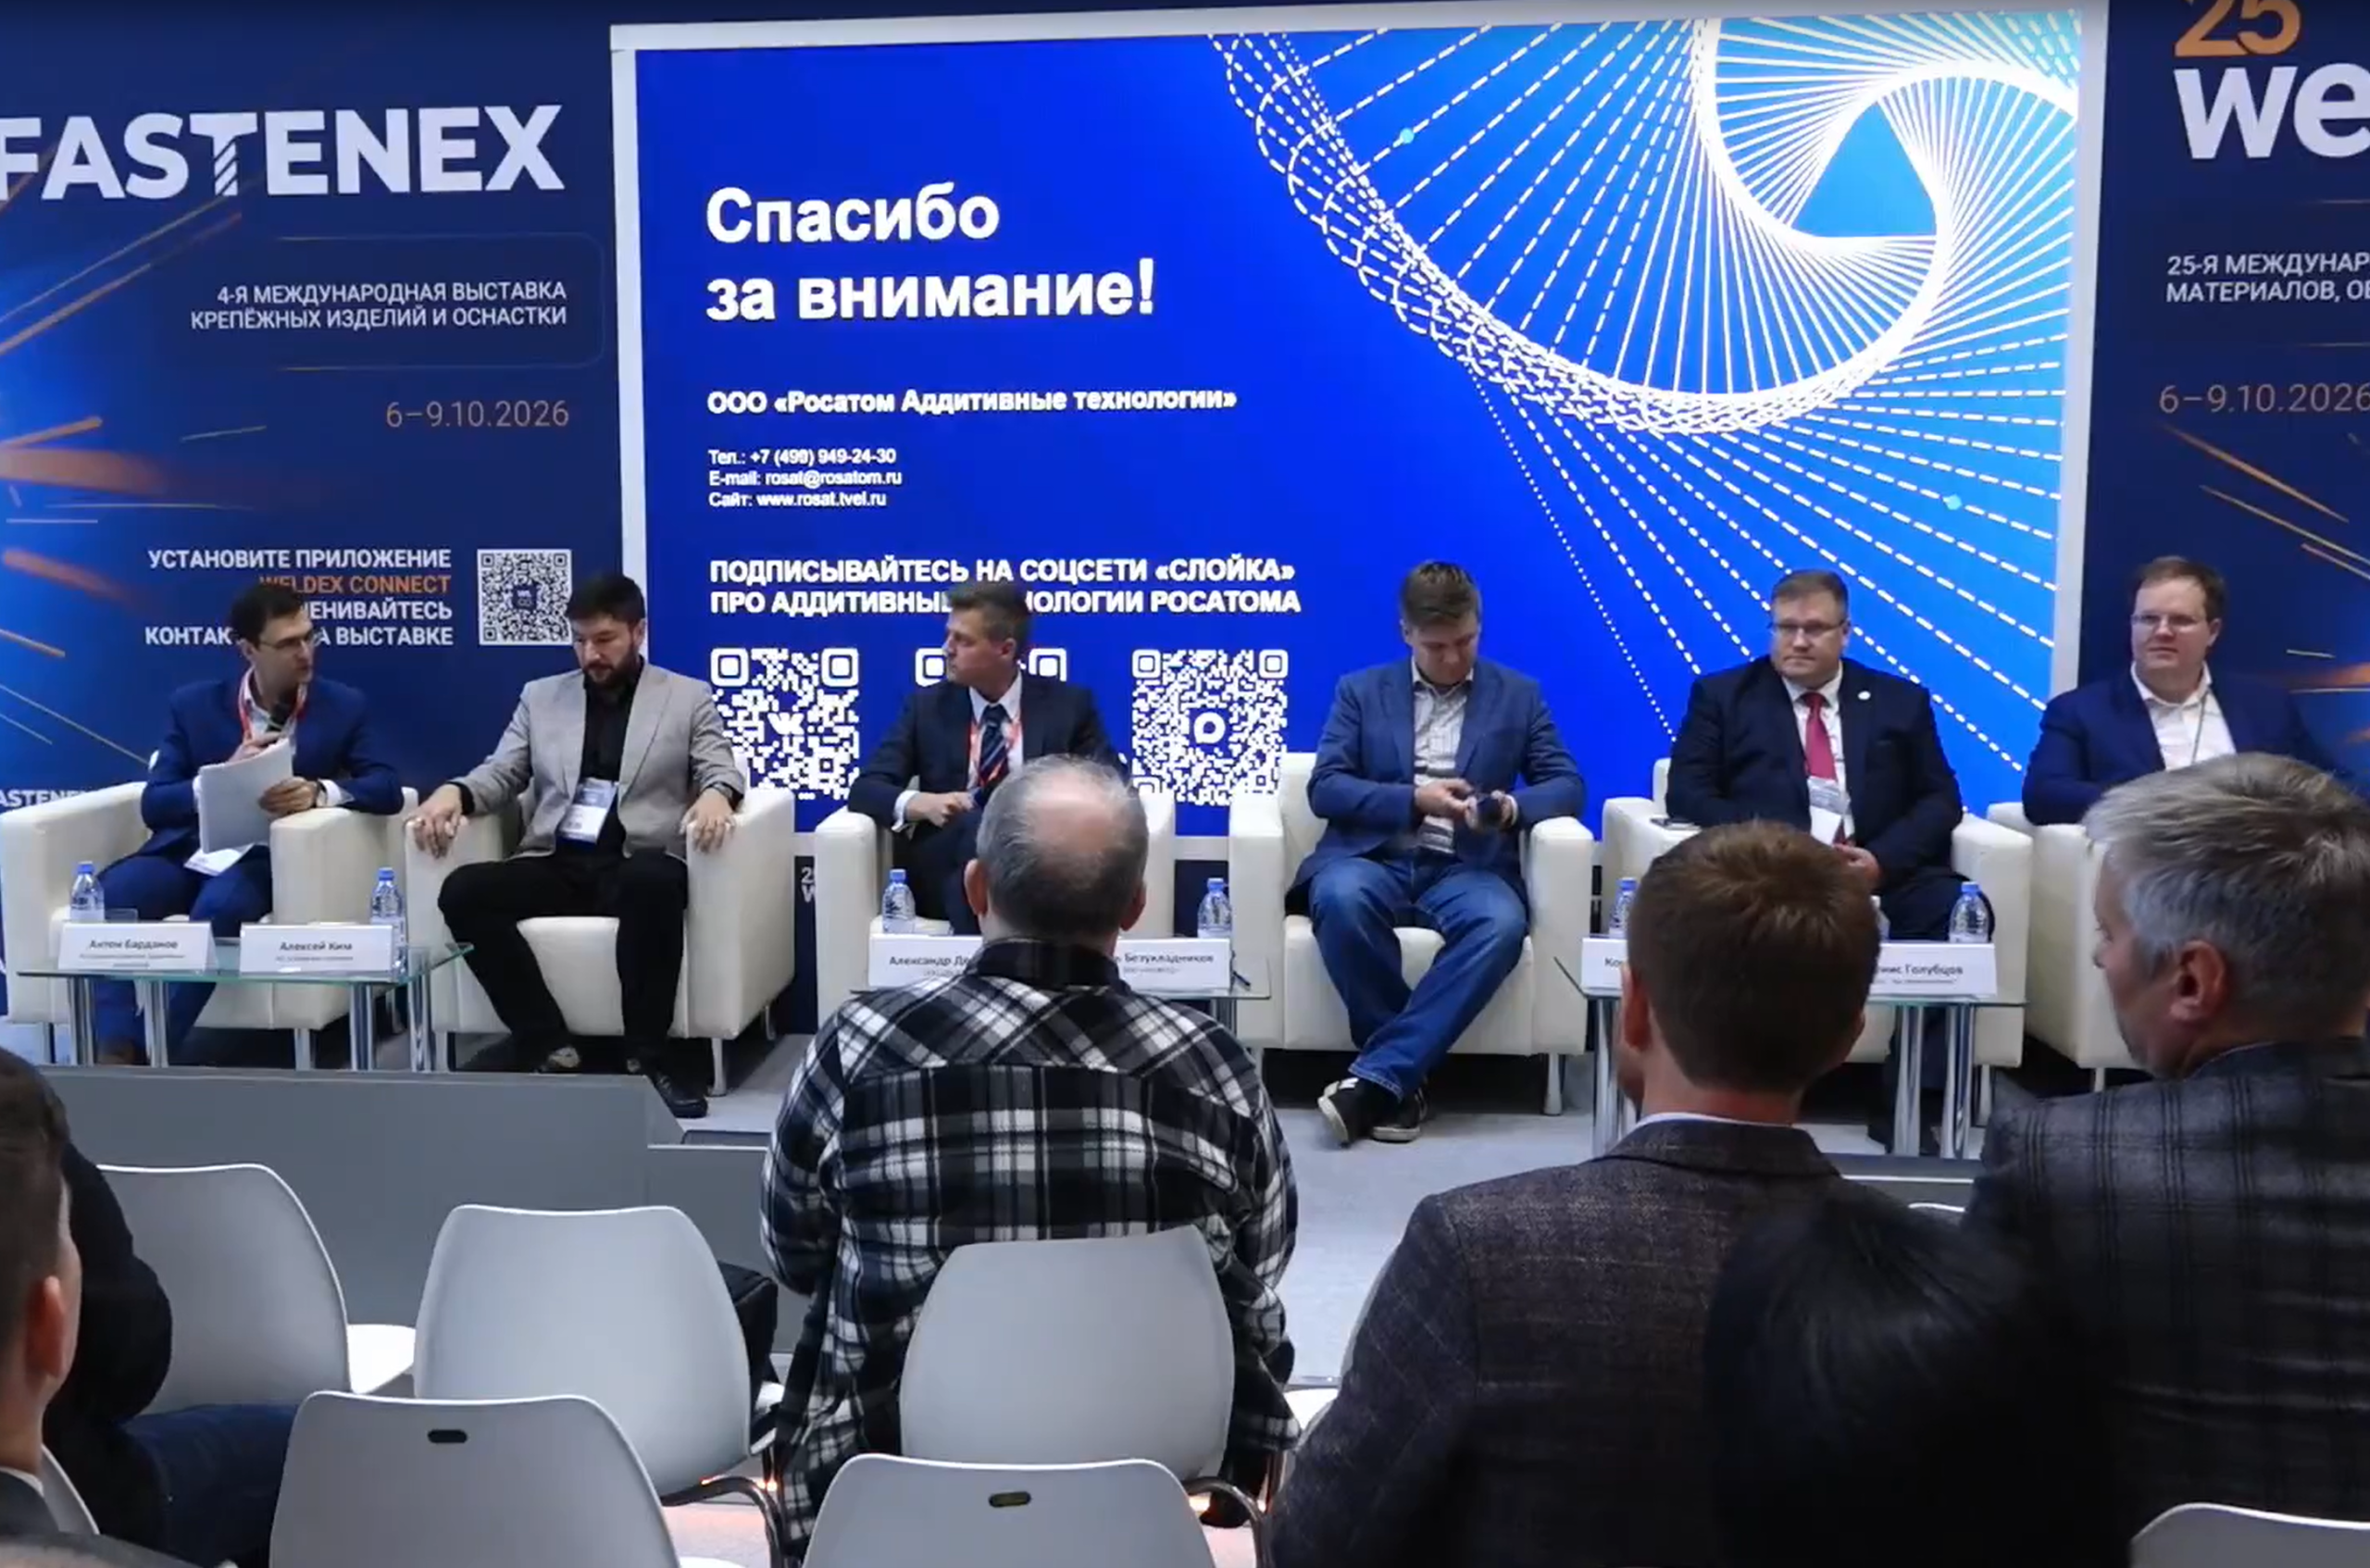
Сессия Weldex 2026 «Аддитивные технологии для промышленности: от 3D-печати к реальному применению» была организована при поддержке Ассоциации развития аддитивных технологий (АРАТ). Модератором выступил операционный директор ассоциации Антон Барданов. Участники обсудили ключевые направления развития отрасли в России, интеграцию аддитивных методов в действующие производственные цепочки, успешные кейсы внедрения в базовых отраслях промышленности и другие актуальные вопросы.
От 3D-печати к производству
– В целом и сварочные, и аддитивные технологии берут начало из одного корня – это работа с металлом посредством его направленной наплавки, – отметил Александр Денисов, заместитель генерального директора по стратегии и маркетингу ООО «РосАТ». – Fддитивные технологии перестали быть демонстрационной экзотикой и полноценно встроились в производственные циклы предприятий. Коротко о нас: компания «Росатом – Аддитивные технологии» выступает отраслевым интегратором госкорпорации «Росатом» в сфере разработки, развития и внедрения аддитивных решений. Мы не ограничиваемся выпуском оборудования или НИОКР, а охватываем полный технологический цикл: от создания установок и синтеза исходных материалов до интеграции 3D-технологий на площадках заказчиков и партнеров. Таким образом мы формируем завершенные технологические цепочки.
В сегменте печати металлами мы фокусируемся на трех базовых направлениях: Селективное лазерное сплавление (SLM); Технология прямого нанесения материала (DMD); Электронно-лучевая наплавка проволоки (EBAM).
Этот спектр закрывает весь спектр потребностей заказчиков – от прецизионного выращивания сложнейших деталей до оперативного восстановительного ремонта. На сегодняшний день мы выпустили уже 30 промышленных принтеров, что подтверждает переход от опытных разработок к устойчивому серийному производству. По всей стране создано порядка 11 центров аддитивных технологий общего доступа на базе вузов и образовательных учреждений, а также три полномасштабных центра внутри контура госкорпорации «Росатом».
Речь идет о трех центрах, ориентированных именно на контрактную печать и выпуск изделий для внешних заказчиков. Реальных производственных участков существенно больше: аддитивные технологии эффективно внедрены как минимум на 30 предприятиях. Сегодня 3D-печать – это не обособленная технологическая операция, а органическая часть сквозного производственного процесса изготовления и последующей эксплуатации изделия. Аддитивные комплексы бесшовно встраиваются в цепочки предприятий.
Технологический процесс аддитивного производства включает шесть ключевых этапов:
- Проектирование: формирование требований к конструкции и применяемым материалам.
- Подготовка изделия к печати: топологическая оптимизация и подбор параметров технологического режима.
- Изготовление: выбор оптимального метода – традиционного или аддитивного. Мы никогда не навязываем заказчику аддитивные решения безальтернативно. Если деталь экономически выгоднее выточить или отлить, мы выберем традиционный способ либо предложим гибридный вариант.
- Постобработка: снятие механических напряжений в ходе термообработки, отделение детали от плиты построения и механическая доводка. Важно помнить, что выращенный объект – это высокоточная заготовка, которая лишь после механообработки превращается в готовое к эксплуатации изделие.
- Контроль качества: комплексная верификация, в том числе методами высокоточного 3D-сканирования.
- Эксплуатация и сервис: сопровождение жизненного цикла готового изделия.
Отдельного внимания заслуживает экономическая сторона вопроса. Наш практический опыт показывает, что аддитивные технологии оправданы не всегда и не везде. На этапе зарождения технологии в 1980–1990-х годах предполагалось, что она сможет масштабно вытеснить классические методы. Сегодня очевидно: полной замены традиционного производства не происходит. Аддитивное производство гармонично дополняет традиционные технологии там, где они упираются в технологические или экономические барьеры.
Выделяются четыре ключевых сценария применения:
- Изделия со сложной геометрией: возможность объединить многокомпонентную сборку в монолитную деталь и напечатать ее за одну технологическую итерацию, исключив десятки промежуточных операций и сборочных элементов.
- Детали с высоким коэффициентом расхода сырья: случаи, когда при традиционной обработке большая часть дорогостоящего сплава уходит в стружку. Аддитивные методы кратно повышают коэффициент использования материала (КИМ).
- Мелкосерийное производство: 3D-печать позволяет избежать колоссальных временных и финансовых затрат на проектирование и выпуск специальной технологической оснастки.
- Восстановительный ремонт: направление, исключительно актуальное для профиля выставки Weldex. Восстановление локально изношенных деталей – например, лопаток, крыльчаток или рабочих колес насосов – позволяет оперативно вернуть агрегат в строй без длительной остановки производственной линии. В условиях жестких логистических ограничений на поставку импортных запчастей 3D-печать дает возможность изготовить нужный узел здесь и сейчас, не дожидаясь многомесячных поставок.
Когда же аддитивные технологии становятся по-настоящему серийными, перерастая рамки макетирования и прототипирования? Для этого необходимы шесть критических условий:
- Полное соответствие физико-химических свойств синтезированного материала традиционному по прочности, плотности и микроструктуре.
- Стабильная повторяемость параметров печати на уровне не ниже традиционных производственных допусков.
- Организация сквозного технологического цикла. Сам по себе принтер готовое изделие не выдает: необходимы участки термической обработки, финишной механической обработки, сопутствующий станочный парк.
- Жесткая система многоступенчатого контроля: входной контроль химического и гранулометрического состава порошков, контроль стабильности процесса синтеза в режиме реального времени, а также выходная верификация геометрии и механических характеристик.
- Полная стандартизация и регламентация всех технологических этапов в локальной нормативной документации предприятия.
- Квалифицированные инженерные и операторские кадры. Для работы на аддитивных комплексах требуются профильные специалисты. Радует, что в России формируется необходимая образовательная база, и кадровый дефицит постепенно преодолевается.
Вернемся к вопросу экономики 3D-печати. Традиционно расчет ведут по прямым технологическим затратам. Однако заказчику важно задавать другой вопрос: в какие сроки и с каким комплексом эксплуатационных характеристик ему требуется готовое изделие?
Прямая себестоимость не всегда является решающим фактором. Аддитивные технологии экономят сырье, но главный системный эффект достигается за счет оптимизации инфраструктуры:
- Высвобождение классических металлорежущих станков и их переориентация на профильные операции.
- Оптимизация фонда оплаты труда и перераспределение квалифицированного персонала на новые производственные участки.
- Сокращение производственных площадей, что критически важно в условиях дорогостоящей промышленной аренды.
Аддитивное производство позволяет рассчитать совокупный экономический эффект на всем жизненном цикле продукта. Именно поэтому работа с нашими заказчиками строится на базе комплексного технологического аудита. Мы помогаем предприятию определить, на каких именно переделах аддитивные технологии принесут максимальную отдачу, отрабатываем режимы, выращиваем первые опытные образцы и лишь после оценки реальной экономической целесообразности формируем проект внедрения оборудования и развертывания технологической линии.
Приведу практические примеры из опыта атомной отрасли. Мы начали интеграцию с ответственных изделий базового производства. Первый кейс – антидебризный фильтр тепловыделяющей сборки (ТВС). В классическом исполнении конструкция состояла из 55 прецизионных сборочных единиц. Выращивание фильтра как монолитной детали на принтере Rusmelt 300 из нержавеющей стали позволило свести количество сборочных элементов к единице, радикально сократить цикл изготовления, минимизировать технологические отходы и существенно поднять КИМ. Изделие успешно прошло дореакторные испытания и переходит на стадию реакторных тестов, после чего будет запущено в серию.
Второй показательный кейс – фланец электрохимического генератора. Деталь изначально подвергли топологической оптимизации с адаптацией под аддитивное производство: спроектировали развитые, гидродинамически эффективные каналы охлаждения. Результаты: себестоимость снизилась в четыре раза, производственный цикл сократился втрое, а коэффициент использования материала вырос в разы.
Третий кейс – восстановление зубьев массивной шестерни методом прямого лазерного выращивания (DMD). Несколько рабочих зубьев были полностью сношены. Методом послойной лазерной наплавки мы восстановили геометрию, провели финишную механообработку и вернули деталь в эксплуатацию. Процесс наплавки занял всего 16 часов. Заказчик сэкономил недели простоя производственного оборудования, получив отремонтированную шестерню в кратчайшие сроки.
На чем базируются эти технологические успехи? На нашей собственной линейке оборудования для печати металлами:
SLM-технология (селективное лазерное плавление): якорное направление, представленное четырьмя типоразмерами. Флагманами выступают машины Rusmelt 300 и Rusmelt 600 (цифровой индекс указывает на габариты зоны построения в миллиметрах). Это серийные промышленные комплексы: суммарно выпущено порядка 30 металлических принтеров. В текущем году линейка пополнилась двумя машинами. Установка Rusmelt 150 была представлена на выставке «Иннопром» в Республике Беларусь на уровне глав правительств России и Беларуси; сегодня она полностью готова к интеграции на производственные площадки.
- Rusmelt DMD (прямая лазерная наплавка): установка оснащена базовой камерой построения объемом 1,5 метра с возможностью дальнейшего модульного масштабирования под задачи заказчика.
- EBAM-технология (электронно-лучевая наплавка проволоки): установка с рабочим объемом камеры от 1,5 метра, обладающая высоким потенциалом масштабирования. Так, в прошлом году крупногабаритный комплекс с камерой 4,5 метра был поставлен индийским партнерам для нужд аэрокосмической промышленности – на нем будут изготавливаться элементы конструкций для национальной ракетной программы.
Итак, «Росатом – Аддитивные технологии» – это не просто поставщик установок. Оборудование – лишь часть аддитивного производства. Мы серийно выпускаем металлопорошковые композиции: порошки нержавеющих сталей, титановых и никелевых сплавов. Обеспечиваем полное сервисное и гарантийное сопровождение, проводим комплексный аудит технологических процессов и расчет сквозной экономической эффективности. А для предприятий, делающих первые шаги в аддитивном производстве, мы предлагаем контрактную печать на базе наших центров общего доступа. Это позволяет на практике оценить свойства деталей и экономику процесса до принятия решения о закупке собственного парка оборудования. Мы открыты к обмену опытом и совместному развитию отечественной аддитивной индустрии.
— В чем заключается ключевая ценность аддитивных технологий конкретно для атомной отрасли: в скорости, стоимости или конструктивных возможностях?
— Главное преимущество для атомного сектора – возможность свободного синтеза деталей сложнейшей геометрии. На примере антидебризного фильтра, тепловыделяющая сборка состоит из массива ТВЭЛов, объединенных сложными конструктивными узлами. Их традиционное производство требует большого станочного парка. Полномасштабный перевод таких узлов на аддитивные технологии (после завершения дореакторных и реакторных испытаний) позволит высвободить значительный объем металлообрабатывающего оборудования. Перед «Росатомом» стоит стратегическая цель – нарастить выручку до 4–5 трлн руб., при этом не менее половины этой суммы должна обеспечивать неядерная продукция. Внедрение аддитивных технологий позволяет переориентировать существующую производственную базу и высвобождающийся квалифицированный персонал традиционных участков на освоение новых высокотехнологичных направлений. Таким образом, для нас аддитивное производство – это не только снижение прямых производственных издержек, но и системный ресурс для масштабной диверсификации бизнеса».
— В энергетике остро стоит проблема реновации компонентов зарубежных турбин. Решает ли ваша компания подобные задачи, и есть ли уже реализованные проекты?
— Что касается турбинной номенклатуры, мы активно прорабатываем это направление, накануне обсуждали дорожную карту выхода в этот сегмент. На текущий момент конкретных внедрений по восстановлению геометрии сложных рабочих лопаток турбин еще нет, но потребность в этом есть как внутри контура «Росатома», так и в российской энергетике в целом. В периметре госкорпорации сосредоточены сильные компетенции по турбинному оборудованию – в частности, этим направлением профессионально занимается дивизион АО «РИР» (Русатом Инфраструктурные решения). Мы объединяем их опыт с нашими аддитивными технологиями для совместного решения этой задачи.
От 3D-принтера до серийного производства
– АО «Лазерные системы» – полностью частная коммерческая компания, расположенная в Санкт-Петербурге, в поселке Стрельна близ Петергофа, – сообщил Алексей Ким, директор департамента аддитивных технологий компании. – Наши финансовые результаты свидетельствуют об уверенном росте, ключевым драйвером которого выступают именно аддитивные технологии. Этим направлением мы занялись сравнительно недавно по глобальным меркам – в 2016 году. Мы работаем по модели предприятия полного технологического цикла: от этапа классических НИОКР до серийного выпуска оборудования и его коммерческой реализации собственными силами. В аддитивном сегменте серийно выпускаются четыре базовых типоразмера SLM-установок: от модели М150 до флагмана М450:
- М150 (диаметр поля построения – 150 мм, высота – 250 мм, один лазерный канал): установка начального уровня, оптимальная для научных исследований, отработки режимов и входа в технологию.
- Машины среднего сегмента: системы с верхней выгрузкой и двумя лазерными оптическими трактами.
- Флагман М450 (поле построения – 500 × 500 мм, глубина колодца – 500 мм, четыре независимых лазерных канала): мощный промышленный комплекс высокой производительности.
Все выпускаемое нами оборудование имеет официальный статус отечественной продукции: оно прошло экспертизу Минпромторга РФ на соответствие требованиям Постановления Правительства № 719 и внесено в Государственную информационную систему промышленности (ГИСП). Остановлюсь подробнее на крупногабаритной установке М450. Анализ мировых тенденций – в первую очередь опыта Китая, являющегося безусловным лидером в масштабировании SLM-технологий, – показывает прямую зависимость: чем больше полезный объем камеры построения, тем выше экономическая эффективность аддитивного передела. Российский рынок движется по той же траектории, поэтому будущее промышленной 3D-печати мы связываем с крупногабаритными системами.
Первый серийный комплекс М450 уже успешно эксплуатируется в Самарском национальном исследовательском университете имени академика С. П. Королева (бывший СГАУ), обеспечивая стабильную печать деталей из жаропрочных сплавов. Это оборудование тяжелого цехового исполнения, требующее соответствующей заводской инфраструктуры. В машинах подобного масштаба принципиально меняются подходы к обращению с металлопорошковыми композициями. Объем камеры 500 × 500 × 500 мм в пересчете на плотность жаропрочных сталей вмещает порядка одной тонны порошка. Собирать такой объем вручную с помощью совков и емкостей физически невозможно. Крупногабаритная печать (с полем от 400 мм и выше) требует промышленной инфраструктуры:
- Выгрузка всего ростового модуля единым блоком (по аналогии с ведущими европейскими и китайскими аналогами).
- Централизованная герметичная система подачи, просева и рециркуляции порошка.
- Специализированные модули распаковки и безопасного извлечения выращенной заготовки.
Эволюция аддитивных технологий наглядно видна в ретроспективе: в 2010-х годах системы применялись преимущественно для прототипирования, в 2020-х на Западе началась полномасштабная квалификация оборудования и паспортизация материалов, а сегодня в Китае аддитивное производство воспринимается как полноценный промышленный передел, напрямую конкурирующий с традиционной механообработкой. В Китае функционируют фабрики аддитивного производства, объединяющие 100–200 и более промышленных SLM-принтеров в рамках единого потока. Мы идем в том же направлении.
Настоящая серия строится исключительно на машинах среднего и крупного класса: малые принтеры экономически неэффективны для массового выпуска. Поточный выпуск сотен и тыс. деталей требует комплексной автоматизации и роботизации технологической цепочки.
В аддитивном цехе автоматизации подлежат:
- Загрузка и выгрузка металлопорошковой смеси вместе с ростовым модулем. Тяжелые логистические операции внутри цеха должны быть роботизированы.
- Процессы очистки, фракционирования и рециркуляции порошка.
- Межоперационная транспортировка заготовок на участки термообработки и последующей механической доводки.
Ключевым фактором для развертывания серийного производства остается внутрикамерный контроль качества синтеза. На наших машинах внедряются передовые оптические и аппаратные модули: оптический и тепловой мониторинг ванны расплава, послойный контроль геометрии зоны спекания, обнаружение дефектов в режиме реального времени на основе алгоритмов компьютерного зрения.
Параллельно мы разрабатываем экспертное программное обеспечение, выступающее цифровым помощником технолога. Система анализирует цифровую модель изделия и подсказывает оптимальную технологию и режимы выращивания с точки зрения геометрии и себестоимости. Для российских производств это критически важный инструмент, поскольку рынок испытывает дефицит технологов по аддитивному производству, а инженеры традиционной школы не всегда видят нюансы проектирования под 3D-печать.
Надежность наших установок подтверждается эксплуатацией у якорных заказчиков. Например, Пермская научно-производственная приборостроительная компания (ПНППК) эксплуатирует шесть установок формата 350 в круглосуточном режиме 24/7 со средним коэффициентом загрузки оборудования 0,7–0,8.
Следующий фактор серийности – производительность. Классические европейские режимы со слоями 30–50 мкм гарантируют высокое качество поверхности, но не обеспечивают требуемой производительности в серии. Мы перевели рабочие режимы на толщину слоя 60–80 мкм и даже 100 мкм на типовых сплавах. При этом за счет оптимизации параметров сканирования остаточная пористость не превышает 0,1%, что соответствует строгим мировым стандартам плотности.
Не менее важны стандартизация и паспортизация материалов. Образцы-свидетели из каждой садки проходят строгий металлографический контроль и комплексные физико-механические испытания. В авиационном секторе мы ведем системную работу совместно с НИЦ «Курчатовский институт» – ВИАМ по паспортизации сплавов для летных изделий. Аналогичная работа выстроена с АО «Композит» в интересах предприятий космической отрасли.
В 2024 году мы открыли собственный Центр аддитивных технологий (ЦАТ). Изначально он задумывался как демонстрационная площадка и окно для входа на рынок контрактной печати, но за два года работы трансформировался в полноценное серийное производство. Более 70% номенклатуры, выращиваемой в ЦАТе для внешних заказчиков, – это регулярная серийная продукция, а не разовые макеты. Производственный план центра сверстан со 100-%ной загрузкой на месяцы вперед.
Показательные примеры серийности:
- Выпуск партии промышленных деталей общим тиражом 7 000 штук с регулярными отгрузками по 800 штук в партии. Несмотря на традиционную конфигурацию детали, экономика аддитивного производства оказалась полностью оправданной.
- Кейс АО «Информационные спутниковые системы» имени академика М. Ф. Решетнёва»: единственная установленная на предприятии машина полностью загружена серийной печатью деталей для космических аппаратов. В частности, перевод на 3D-печать номенклатуры электрических разъемов обеспечил прямой экономический эффект за счет сокращения сроков закупки.
- Кейс с обработкой дорогостоящих сплавов: за счет исключения потерь сырья в стружку при переходе с традиционного фрезерования прутка на селективное сплавление затраты на материал снизились с 67 000 до 27 000 руб. на деталь (прямая экономия – 40 000 руб. на единицу без учета сокращения дорогостоящего машинного времени на прецизионных пятиосевых обрабатывающих центрах).
Для интеграции технологии на предприятиях мы разработали типовую карту технологического аудита. Производственные предприятия зачастую сомневаются в рентабельности аддитивного передела для своей номенклатуры. В рамках соглашения о конфиденциальности (NDA) наша экспертная группа технологов и конструкторов выезжает на завод, анализирует чертежи и отбирает позиции, где 3D-печать даст максимальный экономический эффект. Мы рассчитываем экономику, изготавливаем тестовые образцы, проводим их испытания и даем клиенту прозрачное технико-экономическое обоснование. Дальше выбор за предприятием: приобретать оборудование и разворачивать собственную производственную цепочку или размещать заказы на контрактной основе в центрах коллективного пользования.
— У вас реализуется проект расширения мощностей в Особой экономической зоне (ОЭЗ) Санкт-Петербурга. Каков приоритет этого проекта – масштабирование парка контрактных услуг печати или расширение станкостроения? И какие реальные преференции дает статус резидента ОЭЗ сегодня?
— Мы проектируем вторую очередь нашего производственно-административного комплекса – новое здание площадью около 4 000 кв. метров. Этот объект целиком отводится под разработку и выпуск 3D-принтеров. Услуги контрактной печати – перспективный бизнес, но российский рынок оборудования SLM далек от насыщения, спрос на качественные отечественные принтеры велик, поэтому машиностроение остается нашим базовым приоритетом. Что касается преференций ОЭЗ: наша компания является резидентом зоны уже давно, поэтому большинство временных налоговых льгот и таможенных преференций первого этапа нами практически исчерпаны. Мы работаем на площадке в стандартном режиме, тогда как для новых резидентов пакет государственной поддержки по-прежнему весьма ощутим.
Прямое лазерное выращивание: оборудование и технология
Наша научно-производственная деятельность ведется в структуре Санкт-Петербургского государственного морского технического университета (СПбГМТУ), – отметил Константин Бабкин, начальник отделения аддитивных технологий Института лазерных и сварочных технологий (ИЛИСТ СПбГМТУ). – Наш институт специализируется на промышленном применении лазерных технологий, и ключевым направлением для нас является прямое лазерное выращивание (DED / DMD). Отделение аддитивных технологий насчитывает порядка 40 инженеров. Мы располагаем автономным производственным корпусом, где разрабатываем, изготавливаем и вводим в эксплуатацию технологическое оборудование, а также ведем контрактное производство. Собственный парк насчитывает восемь роботизированных комплексов прямого лазерного выращивания, ориентированных на выпуск крупногабаритных ответственных заготовок диаметром до 2 метров и массой в несколько тонн. Заказчикам мы передаем не просто выращенную заготовку, а полностью доведенное изделие – после регламентной термообработки, прецизионной механической обработки и неразрушающего контроля.
Технология прямого лазерного выращивания принципиально отличается от послойного селективного сплавления (SLM). Наш сегмент – крупногабаритные изделия размером от 200 мм до 2 метров (а в рекордной изготовленной нами машине – до 3 метров в диаметре, что не является предельным барьером). В основе процесса лежит газовая лазерная наплавка металлопорошковой смеси: многоосевой промышленный робот перемещает технологическую головку, в зону фокуса лазерного луча подается струя инертного транспортирующего газа с порошком. Оплавляемый материал послойно кристаллизуется по заданной траектории.
Преимущества технологии:
- Отсутствие необходимости в поддерживающих структурах (поддержках).
- Возможность прямого доращивания элементов на готовых базовых подложках сложной формы.
- Высокая производительность: например, титановый шар-баллон из сплава ВТ6 с толщиной стенки 4 мм был полностью выращен всего за 6,5 часов на тонкой подложке из аналогичного титана.
ИЛИСТ более 10 лет разрабатывает и поставляет эти роботизированные комплексы заказчикам. Все они построены по единой компоновочной схеме: промышленный робот с коаксиальной технологической головкой размещен внутри герметичной камеры с регулируемой инертной средой высокой чистоты (аргон). Контролируемая бескислородная атмосфера позволяет надежно работать со химически активными металлами – титановыми и алюминиевыми сплавами. Спектр применяемых материалов практически неограничен: мы работаем с любыми свариваемыми сплавами. В нашей практике протестировано более 100 марок:
- Конструкционные, нержавеющие, высокопрочные и коррозионно-стойкие стали.
- Жаропрочные никелевые сплавы (ВЖ159, Inconel 718, Inconel 625).
- Алюминиевые сплавы производства ОК «РУСАЛ» (РС-300, РС-320).
- Сплавы меди, бронзы, тугоплавкие металлы (молибден, ниобий, ванадий).
В отличие от SLM-установок, требующих для запуска процесса заполнения сотен килограммов сырья в бункеры, технология DED позволяет начать выращивание из минимального объема порошка. Если требуется деталь весом 70 кг из редкой специальной стали, для работы достаточно иметь 100 кг порошка. Это делает технологию удобной для внедрения узкоспециализированных сплавов в атомном и ракетно-космическом машиностроении. Механические свойства выращенного металла находятся на уровне горячекатаного проката, превосходят литье и в ряде случаев приближаются к свойствам поковок.
Большинство деталей, с которыми мы работаем, исторически проектировались под литье или механообработку из массивных поковок. Прямое лазерное выращивание позволяет сократить цикл подготовки производства с месяцев до одной-двух недель: от передачи CAD-модели до получения первой валидированной детали.
Из камеры извлекается высокоточная заготовка с припусками под финишную обработку. Она проходит отжиг для снятия остаточных термических напряжений, после чего поступает на стандартную чистовую механообработку. В последние два года фиксируется колоссальный спрос со стороны предприятий нефтехимического и нефтегазового комплексов на изготовление рабочих колес насосов и направляющих аппаратов взамен вышедших из строя импортных компонентов. Изготовить единичное рабочее колесо литьем – долго и экономически нецелесообразно, выточить из цельного прутка – трудоемко и сопряжено с колоссальным расходом металла. Мы закрываем эту нишу, поставляя как готовые рабочие колеса, так и технологические комплексы для их серийного изготовления.
Яркий пример крупногабаритной печати – рабочее колесо водородного компрессора для ПАО «СИБУР Холдинг» из дуплексной коррозионно-стойкой стали. Масса исходно выращенной заготовки составила 600 кг. После термической обработки, чистовой механообработки и динамической балансировки готовый узел был отгружен заказчику с полным подтверждением геометрических параметров и механических свойств.
Ключевые векторы развития технологии – наращивание производительности и снижение себестоимости аддитивного передела. Себестоимость складывается из двух величин: стоимости сырья и стоимости машинного времени. Стоимость порошков нержавеющей стали на российском рынке снизилась до 2 000–2 500 руб. за килограмм за счет расширения круга отечественных и зарубежных производителей, что при высоком КИМ делает аддитивное производство сопоставимым по цене с сортовым прокатом.
Для снижения стоимости машинного времени мы наращиваем оптическую мощность лазеров. Если базовые установки ИЛИСТ обеспечивали производительность порядка 1 кг/ч, то комплексы нового поколения с лазером мощностью 12 кВт наплавляют 7,5 кг/ч при ширине одиночного валика до 8 мм. В качестве демонстратора возможностей на таком режиме было выращено массивное рабочее колесо из жаропрочного никелевого сплава ВЖ159 массой порядка 300 кг. Общее время процесса выращивания составило всего 48 часов. При этом технологические отклонения геометрии заготовки не превысили ±1 мм. Ни один традиционный метод формообразования не обеспечивает столь высоких темпов получения сложных заготовок из труднообрабатываемых сплавов.
Линейка технологического оборудования ИЛИСТ включает четыре базовые модели: от компактных комплексов начального уровня (сопоставимых по стоимости с малогабаритными SLM-принтерами) до флагманской тяжелой системы «ИЛИСТ-XL» с зоной выращивания до 2 метров в диаметре. Комплексы серии XL уже успешно эксплуатируются предприятиями Объединенной двигателестроительной корпорации (ОДК). Кроме того, мы разрабатываем и выпускаем автоматизированное вспомогательное оборудование для подготовки и рециркуляции металлических порошков. Эти периферийные модули совместимы как с нашими установками прямого выращивания, так и со сторонними SLM-принтерами. Мы тесно сотрудничаем с отечественными станкостроителями – в частности, с АО «Лазерные системы», – создавая единую экосистему автоматизированного перемещения и регенерации порошковых композиций без участия оператора.
Выращивание изделий проволочной наплавкой
– ООО «ИКСВЕЛД» выступает разработчиком и производителем полного цикла оборудования для выращивания изделий методом проволочной наплавки (WAAM / WAM), – сообщил Игорь Безукладников, заместитель генерального директора компании. – В отличие от коллег, работающих с порошковыми материалами, мы используем в качестве сырья металлическую проволоку. Наш целевой сегмент – рынок высокоточных, в том числе крупногабаритных заготовок. Преимущества аддитивного получения заготовок общеизвестны: радикальное сокращение производственного цикла, кратное увеличение коэффициента использования материала (КИМ) и снижение трудоемкости последующей механообработки.
Ключевая особенность нашей компании и предлагаемой технологии заключается в наличии портфеля уникальных решений в области адаптивного управления процессом наплавки непосредственно в ходе синтеза. На сравнительных образцах – цилиндрических деталях диаметром 10–15 мм – наглядно видна разница:
- Без специализированного адаптивного контроля геометрия заготовки существенно искажается, а качество поверхности деградирует вплоть до брака.
- При включении нашей системы контурного контроля качество поверхности и геометрическая точность кардинально возрастают.
- Алгоритмы адаптивного управления минимизируют участие оператора в процессе печати и обеспечивают стабильность высоты наплавляемого слоя по всей высоте детали. Для дуговых и плазменных проволочных методов это критически важный аспект: традиционно они требуют постоянного визуального контроля и ручной корректировки параметров оператором.
Мы опираемся на полностью собственный стек программного обеспечения: от низкоуровневых контроллеров движения до управляющих модулей аддитивного процесса. Это позволяет нам:
- Гибко интегрировать дополнительный функционал (сквозное протоколирование параметров, видеонаблюдение за зоной горения дуги/ванной расплава).
- Обеспечивать бесшовную интеграцию с различными исполнительными механизмами, включая многоосевые роботизированные ячейки.
- Управлять всем технологическим комплексом через единый эргономичный веб-интерфейс без необходимости работать с отдельного пульта робота. Оператор с одного экрана контролирует как источник наплавки, так и траекторное перемещение – будь то промышленный робот с позиционером, портальная система или станок с ЧПУ.
Номенклатура перерабатываемых материалов чрезвычайно широка, поскольку в качестве сырья применяется стандартная сварочная проволока серийных типоразмеров. Фактически единственным технологическим ограничением выступает металлургическая свариваемость сплава. Мы регулярно работаем с алюминиевыми, углеродистыми, низколегированными, нержавеющими, никелевыми и титановыми сплавами.
Компания параллельно развивает и коммерциализирует три базовые технологии наплавки:
- Плазменная наплавка.
- Дуговая наплавка (электродуговая проволочная наплавка – WAAM).
- Лазерно-проволочная наплавка.
Они различаются по диапазону свариваемых материалов, достигаемому качеству поверхности и производительности: рабочий диапазон варьируется от 0,5 кг/ч до 10–15+ кг/ч. Выращенные изделия характеризуются беспористой структурой: остаточная пористость составляет менее 0,1% (фиксируются лишь единичные микропоры), а комплекс физико-механических характеристик находится на уровне горячекатаного металлопроката.
Практические кейсы внедрения:
- Станочная крупногабаритная оснастка для аэрокосмической отрасли: исходная конструкция собиралась из нескольких десятков фрезерованных элементов. В рамках оптимизации под аддитивное производство оснастка была перепроектирована под монолитное выращивание на установке с многоосевой кинематикой из стали 30ХГСА. За один технологический цикл была наплавлена цельная заготовка; механической обработке подверглись исключительно посадочные базы. Изделие успешно эксплуатируется заказчиком.
- Заготовки элементов запорной арматуры из стали 09Г2С: масса выращенной заготовки составила порядка 400–450 кг. За счет минимальных технологических припусков время финишной механообработки сократилось с семи суток до менее чем двух, что дало колоссальный экономический эффект.
- Крупногабаритные корпусные детали для металлургии: крышка редуктора привода из стали 09Г2С с габаритными размерами более метра по двум координатам. Аналогичные проекты реализованы по реновации массивных крышек тяговых электродвигателей, подверженных интенсивному абразивному износу. Себестоимость по материалу и время синтеза детали оказались минимальными.
- Лазерно-проволочный восстановительный ремонт в авиастроении: прецизионный ремонт кромок титановых лопаток рабочего колеса газотурбинного двигателя. Технологическая задача требовала наплавки с припусками не более 1,0–1,5 мм и высоким качеством формируемой поверхности. Под проект была с нуля разработана специализированная малогабаритная лазерная оптическая головка с вылетом, обеспечивающим доступ в межлопаточные каналы без демонтажа узла. Прямой экономический эффект превысил 10 млн руб. на одно колесо, которое без технологии наплавки подлежало полной утилизации.
- Крупногабаритные лопатки вентиляторов шахтного проветривания: по результатам опытных работ для горнодобывающей отрасли чистота поверхности после лазерно-проволочной наплавки оказалась настолько высокой, что заказчик утвердил возможность эксплуатации части номенклатуры вообще без финишной механической обработки пера лопатки.
- Нефтегазовое машиностроение: выращивание из специальных коррозионно-стойких сталей и сплавов массивных рабочих колес центробежных насосов.
- Ракетно-космическая и авиационная техника: формообразование заготовок топливных баков и полусфер вращения, а также прецизионных силовых кронштейнов из нержавеющей стали. За счет точности наплавки обработке подвергались только посадочные отверстия и плоскости сопряжения – тело детали осталось в состоянии после синтеза.
- Цветное литье и машиностроение: наплавка ответственных деталей из медных и бронзовых сплавов. В частности, бронзовые компоненты направляющих были выращены для использования в конструкции наших собственных серийных машин.
- Реновация штамповой оснастки: разработка специализированных комплексов для восстановления тяжелонагруженных штампов методом наплавки с применением сварочных полуавтоматов Fronius и алгоритмов адаптивного сканирования изношенной поверхности.
Отдельное внимание мы уделяем специализированному программному обеспечению для сквозной подготовки траекторий (слайсинга). Для сложных пространственных форм – таких как закрученные шахтные лопатки – традиционный плоский 2,5D-слайсинг неприменим. Совместно с партнерами мы развиваем алгоритмы многоосевого неплоского слайсинга: траектории наплавки строятся вдоль пространственных криволинейных изоповерхностей детали. Это позволяет выращивать сложные нависающие элементы без применения технологических поддержек и кардинально сокращает объемы последующей механообработки.
Практически все установки линейки конфигурируются под любой из трех источников энергии: лазерное излучение, электрическую дугу или сжатую плазму. Линейка технологического оборудования «ИКСВЕЛД» включает:
- Компактные трехкоординатные установки с рабочей зоной до 600 мм.
- Специализированные комплексы для наплавки в герметичных камерах с регулируемой защитной атмосферой и в вакууме (для высокореакционных титановых сплавов).
- Крупногабаритные портальные комплексы с ЧПУ и роботизированные ячейки на базе 6-осевых промышленных манипуляторов с позиционерами.
- Отдельные технологические наплавочные головки (включая лазерные оптические модули) для модернизации станочного парка заказчика.
Печать песчаных литейных форм
– ООО «ЗМ Инжиниринг» – российская станкостроительная и инжиниринговая компания из Санкт-Петербурга, – представил предприятие коммерческий директор Денис Голубцов. – Мы специализируемся на внедрении аддитивной технологии Binder Jetting (струйное нанесение связующего вещества в слой порошка). Мы развиваем два взаимодополняющих направления:
- Печать песчаных литейных форм и стержней под заливку любых металлов и сплавов (технология ХТС – холоднотвердеющие смеси).
- Печать выплавляемых восковых моделей под прецизионное литье (ЛВМ).
Технология Binder Jetting качественно ускоряет цикл получения первой годной отливки, снижает ее себестоимость и открывает конструктивные возможности, недостижимые классической формовкой. Производственная площадка компании расположена в Санкт-Петербурге. Наше оборудование в течение трех лет входило в реестр Минпромторга РФ, сейчас мы проходим плановую повторную экспертизу для подтверждения статуса отечественного производителя по новым требованиям. Мы не только проектируем и выпускаем 3D-принтеры, но и оказываем комплексные инженерные услуги:
- Аудит литейных производств, разработка литейной технологии и CAD/CAE-моделирование процессов кристаллизации.
- Контрактная печать песчаных форм и стержневых пакетов – от единичных опытных образцов до средних серий.
- Поставка контрактного фасонного литья «под ключ», включая чистовую механическую обработку.
- Отработка литниково-питающих систем для радикального снижения брака на литейных заводах заказчиков.
Физика процесса печати песчаных форм такова: на рабочий стол послойно наносится формовочный кварцевый песок, предварительно смешанный с кислотным катализатором. Высокоскоростная пьезоэлектрическая печатающая головка струйно вносит фурановую смолу строго по контуру сечения 3D-модели. В зоне контакта катализатора и смолы происходит мгновенная химическая реакция полимеризации – песчинки связываются в твердый монолит. По завершении послойного синтеза несвязанный сухой песок удаляется, а готовая песчаная форма или стержень подается на сборку и заливку металлом.
Экономические и технологические преимущества напечатанных песчаных форм:
- Снижение металлоемкости и расхода формовочной смеси: соотношение массы годной отливки к массе песчаной формы при печати составляет 1:1–1:1,5, тогда как при традиционной формовке в опоки расход формовочной смеси достигает 1:4.
- Исключение вспомогательных операций: фурановая смола обладает высокой термостойкостью, благодаря чему форма не требует противопригарной окраски при заливке нержавеющих сплавов с толщиной стенки до 15 мм. Не требуются герметизирующие жгуты, контрольные прокладки и сборочные клеи.
- Модульность и отсутствие габаритных ограничений: формы собираются из напечатанных блоков по принципу конструктора. Наш рекорд – форма протяженностью 6 метров под заливку 9,5 тонн жидкого чугуна (станина станка). Комплект стержней был смоделирован за неделю, выращен за 30 дней, собран и залит в двух экземплярах. Классический цикл изготовления деревянной или модельной оснастки таких габаритов занял бы не менее года.
Сфера применения технологии охватывает все отрасли машиностроения. Показательный пример реверс-инжиниринга: задача импортозамещения австрийского дизельного двигателя магистрального тепловоза. Методами 3D-сканирования были сняты координаты изношенной детали, построена точная 3D-модель, спроектирована литейная технология, напечатана форма и отлита первая опытная отливка. После стендовых испытаний и подтверждения геометрии под крупную серию уже была изготовлена стандартная оснастка. 3D-принтер решает главную задачу – сокращает время вывода нового изделия на рынок с нескольких лет до пары месяцев. Если в автопроме СССР модернизация внешнего облика и двигателей затягивалась на десятилетия из-за консерватизма модельного производства, то зарубежные концерны десятилетиями используют песчаные принтеры для гибкой смены номенклатуры. В России этот процесс активно пошел в последние годы. Сейчас в стране эксплуатируется порядка 100–110 песчаных 3D-принтеров, из которых 30 установок спроектированы и выпущены «ЗМ Инжиниринг».
Печать песчаных форм позволяет формировать стенки отливок толщиной всего 3–4 мм. Пролить чугун в традиционную песчано-глинистую смесь с такой толщиной стенки физически невозможно из-за быстрого остывания расплава. Это открывает путь к созданию сложнейших внутренних каналов рубашек охлаждения двигателей внутреннего сгорания беспилотных систем. Мы можем отливать тонкостенные блоки цилиндров из высокопрочного чугуна с вермикулярным графитом (ЧВГ). По весовым характеристикам такой двигатель сопоставим с алюминиевым, но кратно превосходит его по ресурсу, жесткости и температурной стойкости.
Линейка оборудования для печати песчаных форм представлена двумя промышленными моделями:
- Песчаный принтер «Мини»: компактный комплекс для небольших опытных мастерских и мелкосерийного выпуска небольших стержней.
- Песчаный принтер «Макси»: флагманский высокопроизводительный комплекс тяжелого класса для круглосуточной непрерывной эксплуатации 24/7 на крупных металлургических заводах.
Второе направление – печать восковых выплавляемых моделей (ЛВМ). Если печать песчаных форм обеспечивает 7-й класс точности отливки с минимальными припусками под механообработку (0,3–0,5 мм), то печать восковок гарантирует 5-й класс точности, а при прецизионной калибровке – вплоть до 4-го класса с зеркальным качеством поверхности. Это незаменимо при изготовлении турбинных лопаток сложного профиля.
Примеры отраслевых кейсов:
- Нефтепогружное оборудование: изготовление ступеней центробежных насосов (колес и направляющих аппаратов). Одно из предприятий при освоении нового типоразмера столкнулось с 80-%ным браком при использовании классической оснастки. Внедрение гибридной технологии снизило брак до уровня менее 5%. Завод выпускает порядка 1,5 млн колес в год по комбинированной схеме: простые полуформы (низ и верх) формуются на традиционной оснастке, а тонкостенный криволинейный стержень сложной геометрии печатается на 3D-принтере.
- Двигателестроение для БПЛА: отливка моноблока 4-цилиндрового оппозитного бензинового двигателя мощностью 200 л. с. Сложная пространственная разводка каналов охлаждающей рубашки принципиально не формовалась традиционным стержневым набором.
- Судовое дизелестроение: головка блока цилиндров судового дизеля М150 «Пульсар» и моноблок главной дизельной установки для надводных кораблей ВМФ. Технология изготовления моноблока не менялась более 50 лет: стержневой пакет набирался вручную из десятков мелких стержней, что неизбежно приводило к смещениям и браку по геометрии. Мы объединили весь стержневой пакет в единый монолитный стержень и напечатали его на 3D-принтере. Результат: 100% соблюдение геометрии внутренних полостей и полное отсутствие усадочных раковин.
- Крупногабаритные фасонные отливки: формы длиной до 1,8 м, состоящие из 30 напечатанных крупноразмерных замковых блоков, позволяют любому заводу получать сложнейшие отливки без затрат на деревянные модельные комплекты – технологические возможности ограничиваются лишь объемом плавильных печей предприятия.
Среди наших постоянных эксплуатантов – ПАО «КАМАЗ», машиностроительные холдинги города Могилева (Республика Беларусь), ведущие отраслевые центры аддитивных технологий. Совместно с госкорпорацией «Росатом» запущен песчаный комплекс в Минске, функционирующий с полной загрузкой 24/7. Все 30 работающих установок обеспечены нашей сервисной поддержкой и технологическим надзором. Принтеры абсолютно независимы от санкционных ограничений: глубина локализации составляет 85%, формовочный кварцевый песок и фурановые связующие – полностью отечественные. Оставшиеся 15% покупных комплектующих поставляются из дружественных юрисдикций и не подпадают под экспортный контроль».
Серийное производство. Опыт ЦАТ Ростеха
«Центр аддитивных технологий» (АО «ЦАТ») основан в 2018 году и входит в структуру Объединенной двигателестроительной корпорации (АО «ОДК») госкорпорации «Ростех», – рассказал ведущий менеджер АО «ЦАТ» Андрей Зеленов. – Нашей первоочередной миссией стали апробация, валидация и серийное внедрение аддитивных технологий при выпуске заготовок и компонентов для предприятий двигателестроения и всей машиностроительной отрасли «Ростеха».
За годы работы в ЦАТ сформировались ключевые взаимосвязанные компетенции:
- Конструкторско-технологическая подготовка: адаптивное проектирование и пересчет топологии под последующий синтез.
- Контрактное аддитивное производство: услуги промышленного 3D-выращивания деталей.
- Лабораторно-испытательный комплекс: проведение полного спектра металлографических и физико-механических исследований. Наша цель – на строгой доказательной базе подтвердить заказчику, что синтезированная деталь по статической и динамической прочности, плотности и усталостным характеристикам полностью эквивалентна или превосходит традиционные поковки и прокат.
- Реверс-инжиниринг (обратное проектирование): с 2022 года это направление стало стратегическим. Мы оцифровываем физический натурный образец, выпускаем комплект рабочей конструкторской документации (РКД) по ЕСКД и изготавливаем точную функциональную копию узла.
Стратегические цели Центра – обеспечение безусловного технологического суверенитета в аддитивном секторе независимо от внешних поставщиков сырья и оборудования (как с Запада, так и с Востока), повышение производительности труда и интеграция передовых методов в классические производственные цепочки. Без жесткого технико-экономического обоснования (ТЭО) зайти на серийный машиностроительный завод невозможно. Когда генеральный конструктор и экономисты видят доказанную экономическую эффективность, конструкторское бюро оперативно получает техническое задание на адаптацию деталей именно под аддитивный синтез.
Производственная деятельность ЦАТ опирается на строгую регуляторную базу:
- Сертификация системы менеджмента качества по стандарту ГОСТ Р ИСО 9001.
- Лицензия Минпромторга РФ на разработку, производство, испытание и ремонт авиационной техники.
- Аттестация и лицензии по линии Федеральной службы по техническому и экспортному контролю (ФСТЭК) и работа по гособоронзаказу в условиях контроля Военным представительством МО РФ (ВП МО РФ).
- Собственная аккредитованная испытательная лаборатория, протоколы которой официально признаются государственными отраслевыми институтами.
Производственная база ЦАТ, расположенная в Москве, делает нас крупнейшим центром аддитивных технологий в Российской Федерации: в нашем цеховом контуре сосредоточено более 27 промышленных аддитивных установок и свыше 47 единиц контрольно-измерительного и лабораторного оборудования. Базовая технология – селективное лазерное плавление металлических порошков (SLM/СЛС). Также развернуты комплексы прямого лазерного выращивания (DED) производства ИЛИСТ СПбГМТУ и участок полимерной 3D-печати методами FDM, SLA и SLS. Мы ведем планомерную работу с профильной высшей школой: подписано семь масштабных партнерских соглашений и комплексная дорожная карта сотрудничества в авиационной сфере с ведущими техническими университетами Центрального федерального округа.
Спектр метрологических и аналитических услуг Центра:
- Оптическое 3D-сканирование: немецкие бесконтактные оптические системы GOM Atos с погрешностью измерений не более 9 мкм. Системы применяются для обратного проектирования сложных фасонных деталей двигателей и БПЛА, а также для высокоточного послойного и итогового контроля геометрических отклонений выращенных заготовок.
- Рентгеновская компьютерная томография промышленного класса: незаменимый инструмент неразрушающего контроля ответственных узлов двигателей ОДК. Томограф позволяет заглянуть вглубь выращенного монолита и выявить несплавления, микропоры, внутренние трещины и скрытые дефекты литья и синтеза в тонкостенных сопловых и рабочих лопатках со сложной лабиринтной схемой каналов охлаждения.
- Механические и материаловедческие испытания: определение пределов кратковременной и длительной прочности при нормальных и повышенных температурах, входной контроль химического и гранулометрического состава поступающих металлопорошковых композиций.
На базе ЦАТ открыт собственный лицензированный Учебный центр. Программы охватывают конструирование под аддитивное производство (DfAM), технологическую подготовку процессов синтеза и прикладное материаловедение. Преподавателями выступают практикующие главные технологи, конструкторы и начальники лабораторий центра. Программы адаптируются под производственную номенклатуру конкретного заказчика и проводятся как очно, так и в дистанционном формате.
Ключевые проекты по продуктовым линейкам АО «ОДК»:
- Авиационные двигатели большой и средней тяги: изготовление серийных элементов и заготовок для двигателей ПД-8, ПД-14, ПД-35.
- Вертолетные двигатели: узлы силовых установок ВК-650В и ВК-800.
- Наземные газотурбинные приводы: жаровые трубы, компоненты горелочных устройств и элементы проточной части турбин.
- Реверс-инжиниринг поршневого авиационного двигателя (АПД): полная оцифровка зарубежного мотора, синтез заготовок ответственных деталей и перепроектирование рубашки системы жидкостного охлаждения.
- Корпус первой опоры вертолетного газотурбинного двигателя: изначально узел изготавливался многокоординатным фрезерованием из массивной поковки с огромным объемом стружки. Инженеры ЦАТ полностью пересмотрели схему поддерживающих структур, перераспределили технологические припуски и синтезировали заготовку с минимальной последующей доводкой. Мы оптимизировали всю технологическую цепочку механообработки, кардинально сократив время выхода готовой детали.
- Аэрокосмический сектор и приборостроение: тонкостенные волноводы сложной пространственной конфигурации и щелевые антенные решетки для космических спутников связи, а также силовые компоненты автомобильных подвесок.
Резюмируя опыт, накопленный Центром с 2018 года, обозначу главные системные вызовы, стоящие перед отечественной аддитивной индустрией:
- Сырьевая база: порошковая металлургия в России опирается на сильный советский научный задел, однако критически стоит вопрос масштаба: где взять огромные объемы качественных металлических порошков по низкой отпускной цене? Высокая стоимость сырья существенно сдерживает экономику аддитивного передела на серийных изделиях.
- Единая технологическая платформа: в России создано значительное число ведомственных и корпоративных ЦАТов, но многие развиваются изолированно по собственным локальным стандартам. Отрасли необходима системная централизация: единая государственная технологическая политика, общие стандарты сертификации материалов и сквозной контроль качества конечных изделий – по аналогии с системным государственным подходом, выстроенным в Китае.
- Обслуживание и компонентная база парка импортного оборудования: с 2022 года предприятия столкнулись с проблемой эксплуатации обширного «зоопарка» импортных SLM-машин. Выходят из строя прецизионные оптические лазерные сканаторы, шарико-винтовые передачи (ШВП), сервоприводы и платы управления. Предприятия вынуждены лавировать между параллельным импортом, оперативной разработкой отечественных аналогов узлов и поддержанием ресурса парка, который неизбежно изнашивается. Решением этой проблемы может стать только ускоренный переход на полностью отечественные серийные комплексы.
Об авторе